 阿拉伯语
 葡萄牙语
 日语
 西班牙语
把每一度热,压进精密的节拍里-—— 扬锻散热精密结构件成形装备全场景解决方案
Nov 10, 2026
新能源汽车三电热管理持续放量,储能装机爆发式增长,AI 算力狂飙突进 —— 三条赛道交汇到同一个零部件上:散热精密结构件。
液冷板、均热板、板式换热片、散热翅片、铜针翅基板、多通路阀板…… 这些过去藏在机器内部的 "冷兵器",正成为当下精密冲压与锻造行业最炙手可热的黄金赛道。
作为安德里茨舒勒(ANDRITZ Schuler)在中国的成形装备制造基地,扬锻近七十年只做一件事:把金属材料,精确地压成客户想要的形状。面对散热零部件 "大尺寸、薄壁、微流道、高平面度、超高节拍" 的复合挑战,我们拿出了从冲压到锻造、从大吨位伺服线到 400 次 / 分钟高速冲床的完整装备矩阵。
一、散热件为什么难?四类零件,四道难题
在谈设备之前,先说说散热精密结构件的成形到底难在哪里。
1. 液冷板:又大又薄,一次拉深出流道
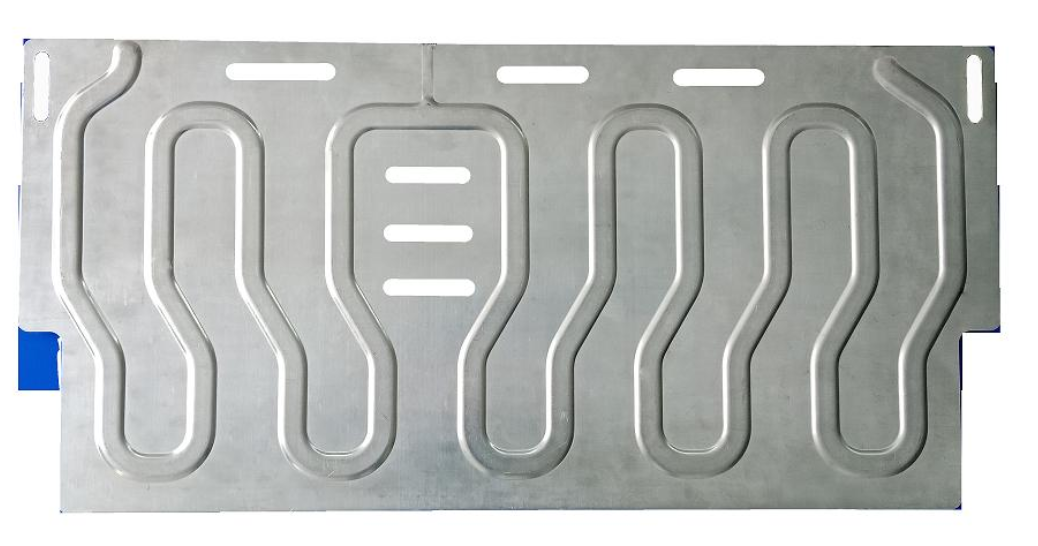
图:新能源汽车电池组用冲压型液冷板,蛇形流道一次拉深成形
动力电池水冷板普遍采用3003 铝锰合金板材,深冲性能好、导热耐腐蚀,退火态伸长率超过 20%,表面复合钎焊层保障后续焊接牢固。但它本质上还是一块 "软薄板"—— 要在大尺寸板面上一次冲压出复杂的流道腔体和结构特征,对设备的机身刚性、滑块平行度、保压闭环压力控制提出了极致要求。压力稍偏,流道深度就不均匀;回程稍快,薄壁处就可能开裂或回弹超差。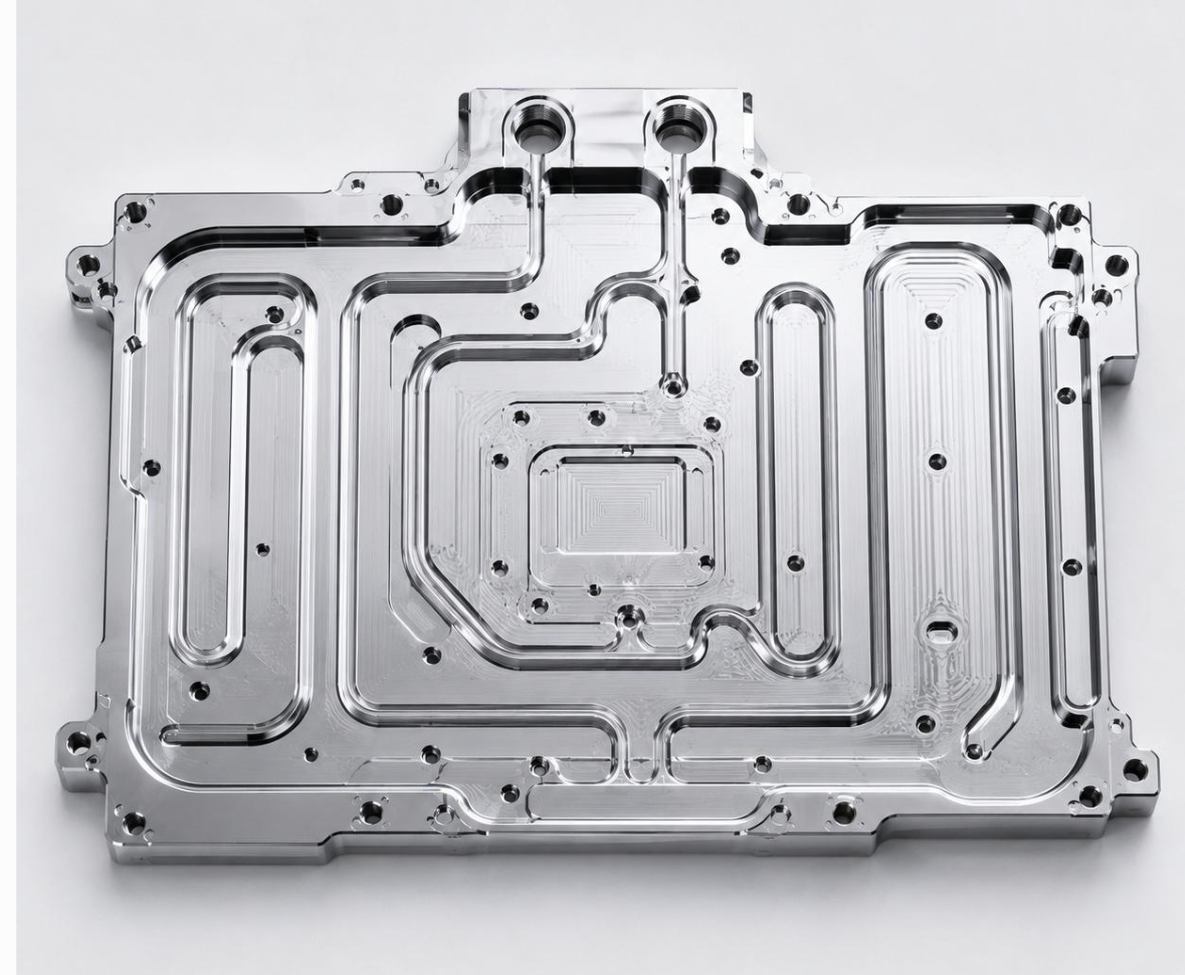
图:大型液冷板实物,复杂流道与安装孔位一体成形
2. 均热板(VC):超薄超平,微米级公差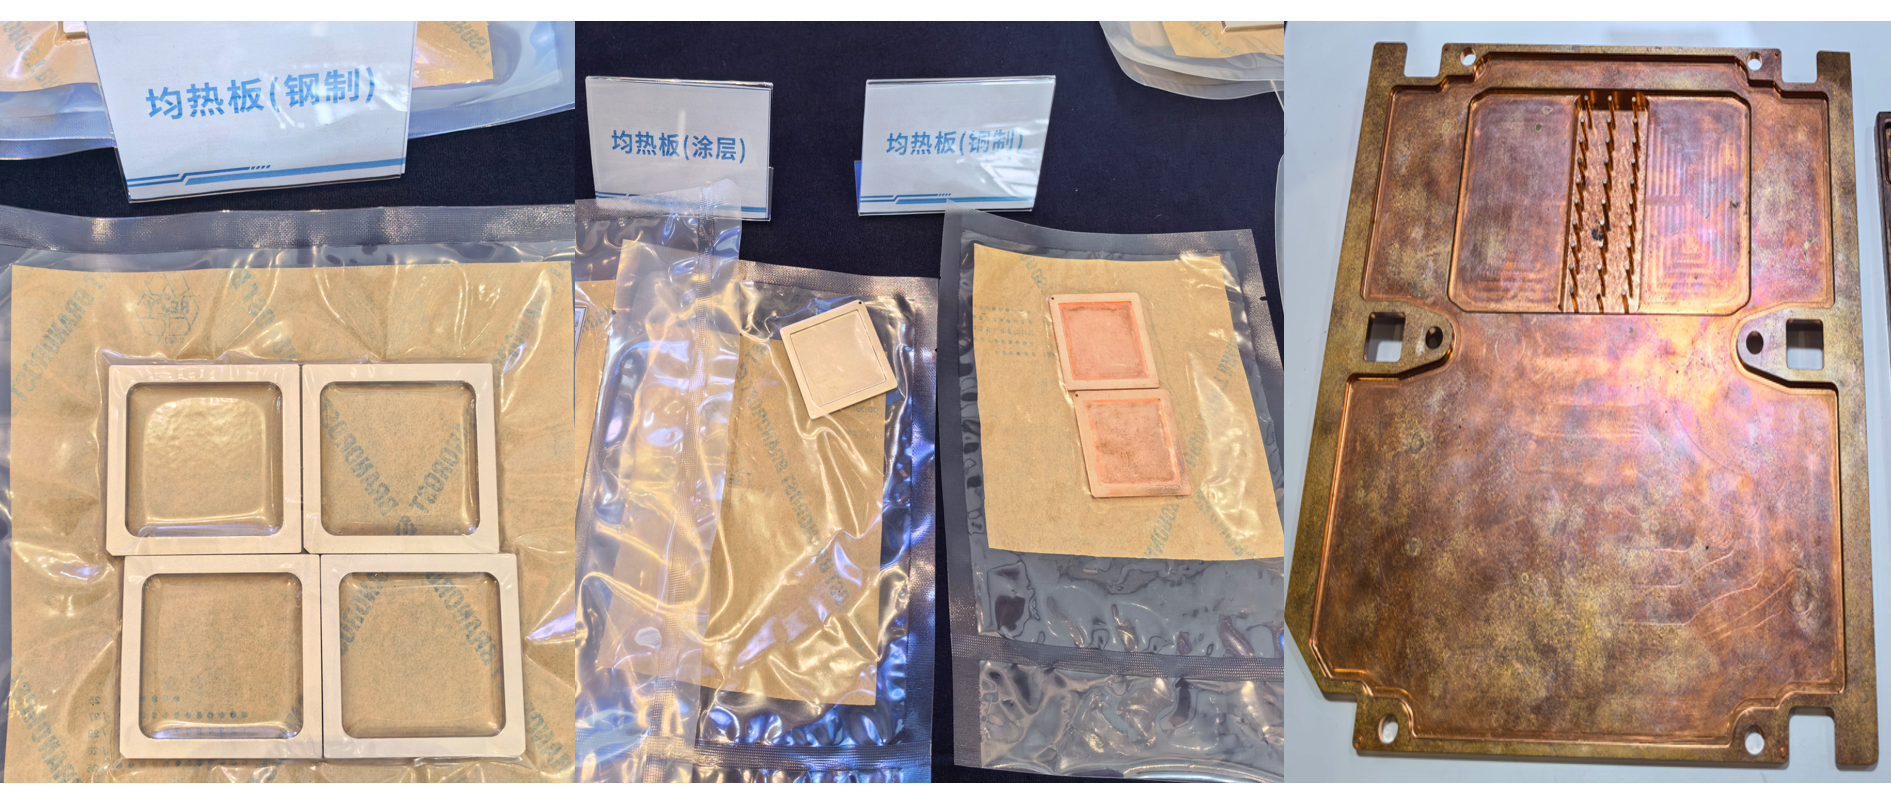
图:钢制、涂层、铜制三类均热板(VC)盖板及铜质均热板内部毛细结构
均热板靠内部毛细结构和工质相变导热,外壳通常是铜或钢的超薄腔体。盖板与底板合焊前,每一片都要求极高的平面度和一致的拉深深度,否则钎焊后密封性和导热效率都会出问题。这是典型的 "小件大精度"—— 零件不大,但公差卡在微米级。
3. 翅片与板式换热片:薄如蝉翼,每分钟冲几百次
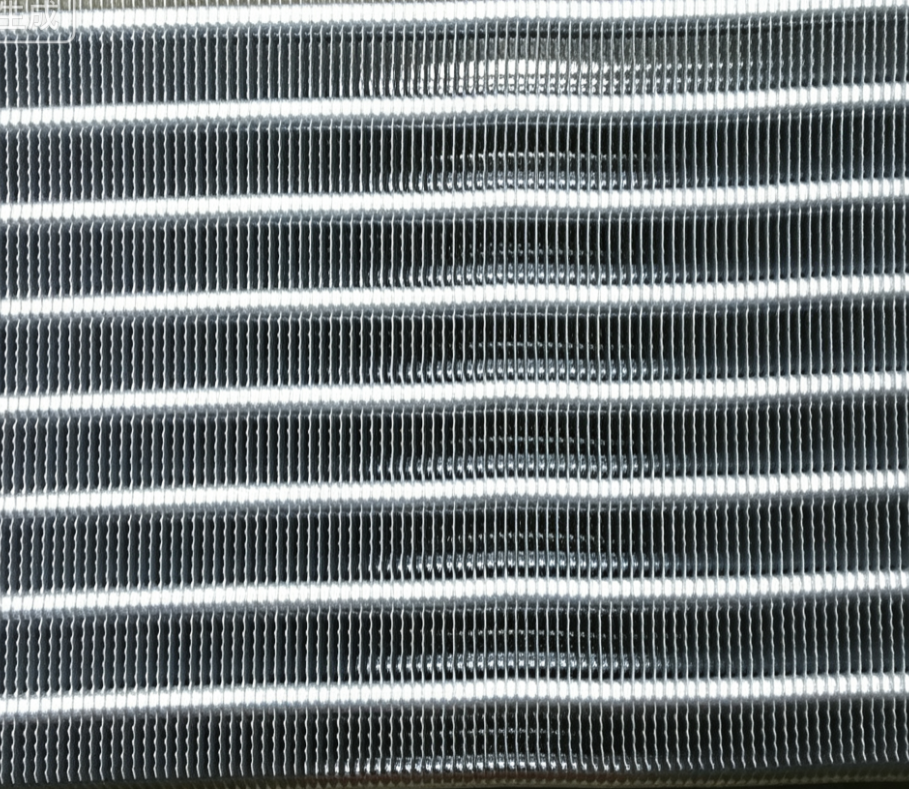
图:空调 / 换热器用铝箔翅片,厚度通常 0.1mm 级,孔位密集
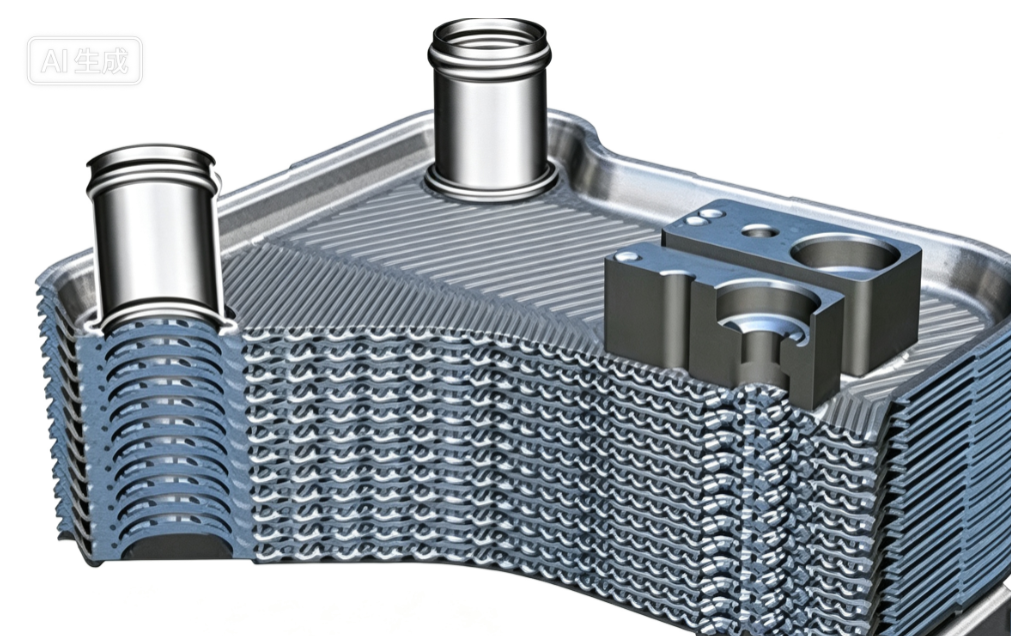
图:钎焊板式换热器结构剖面 —— 堆叠的波纹板片形成薄矩形通道,两种介质通过板壁逆向换热;每一片板片都由精密冲压一次成形
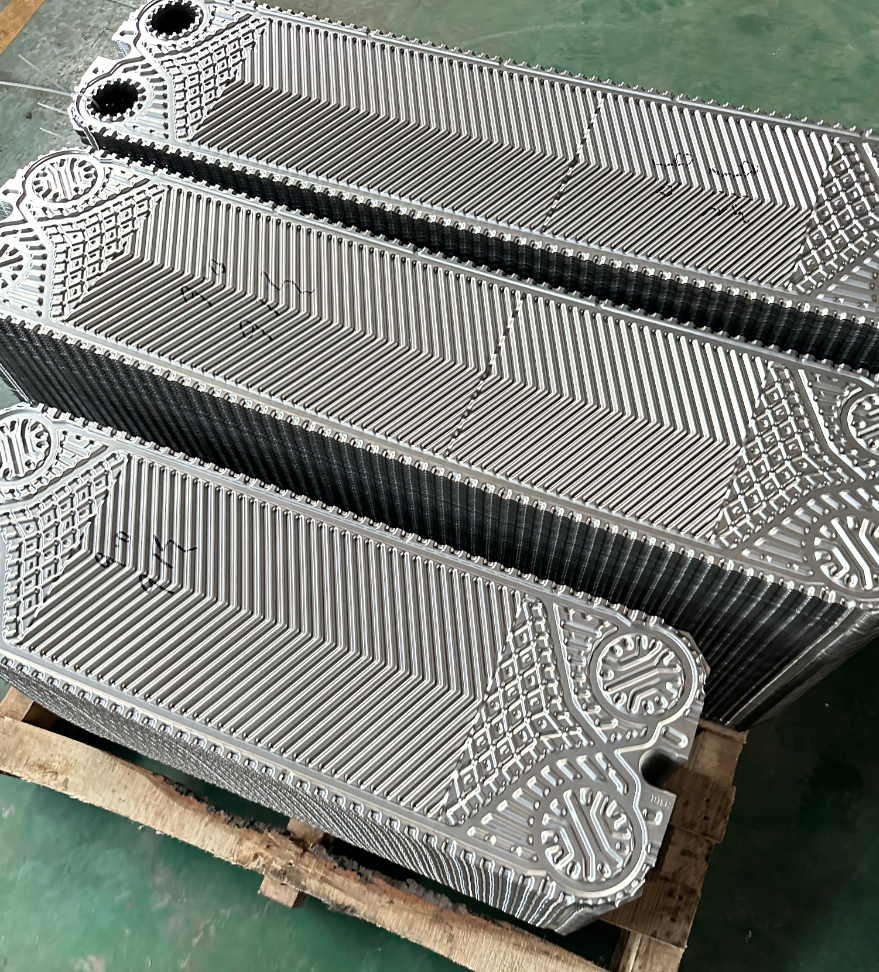
图:板式换热器板片堆叠,人字形波纹一次精密冲压成形
空调翅片、板式换热片厚度往往在 0.1mm 级别,步距小、孔位密,既要高速又要保证孔边无毛刺、片形无翘曲。这是高速精密冲床的 "老本行",但对机床的动态精度和抗振性是极端考验。
4. 阀板与结构件:形状复杂,非锻造不可
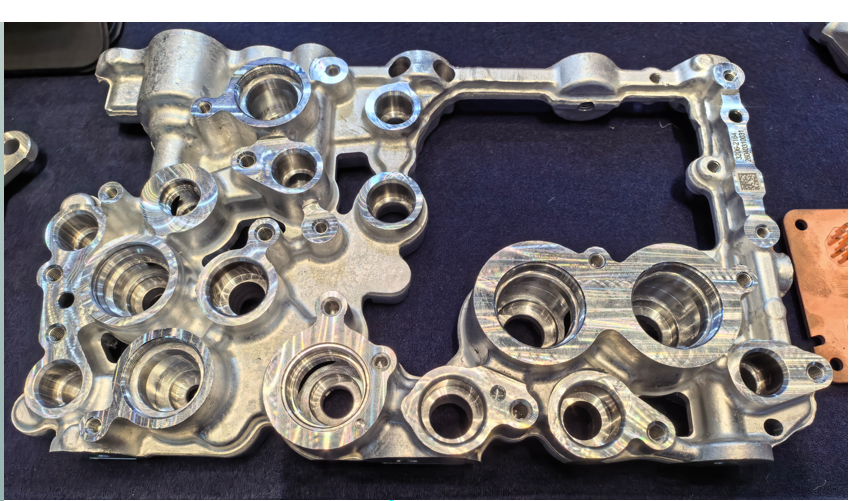
图:新能源汽车多通路阀板,内部流道交错,热模锻一次成形出致密金属流线
新能源汽车多通路阀板、服务器水冷板座体、涡旋盘、散热鳍片基座等零件,内部流道交错、壁厚不均,用冲压拼焊既费料又难保证强度,必须靠热模锻或冷锻一次成形出连续的金属流线。
二、冲压方案:大中小三件套,各有各的节拍
针对不同尺寸、不同精度等级的散热冲压件,扬锻配置了四条清晰的设备路线。
大型水冷板:大吨位伺服串联冲压线,把液压机比下去
动力电池大型液冷板尺寸大、拉深深,行业过去普遍用液压机慢慢 "顶",节拍慢、一致性差。
扬锻的方案是大吨位伺服压力机串联冲压线:
- 节拍稳定在8~12 次 / 分钟,较传统液压机工艺生产效率提升 50% 以上;
- 伺服电机驱动滑块,可在全行程内任意设定速度曲线,实现"快速下行 — 匀速拉深 — 保压 — 快速回程",让 3003 铝板在一道冲压里完成流道腔体与结构特征,替代慢速成形与多工序拼装;
- 配合快速换模与智能对中定位,单条产线可柔性生产储能液冷板、服务器冷板、汽车水冷板等多类产品;
- 机器人上料、七轴直线传输移送、成品自动码垛,全线无人化,稼动率拉满。
简单说:冷板本体从 "单件定制" 走进了 "批量下料"。
中小型冷板:专用高速压力机,40~60 次 / 分钟
储能模组、充电桩、电控单元用的中小型液冷板,尺寸小但批量大。扬锻专用压力机可实现:
- 40~60次 / 分钟高速冲压;
- 流道深度公差控制在±0.05mm;
- 材料利用率达70% 以上。
这背后是闭式高刚性机身和高精度导路的支撑 —— 只有机床本身不 "晃",薄板才能被稳定地压出一致的流道。
均热板、冷板、基板:YM/YKT 重载荷高精密肘杆压力机
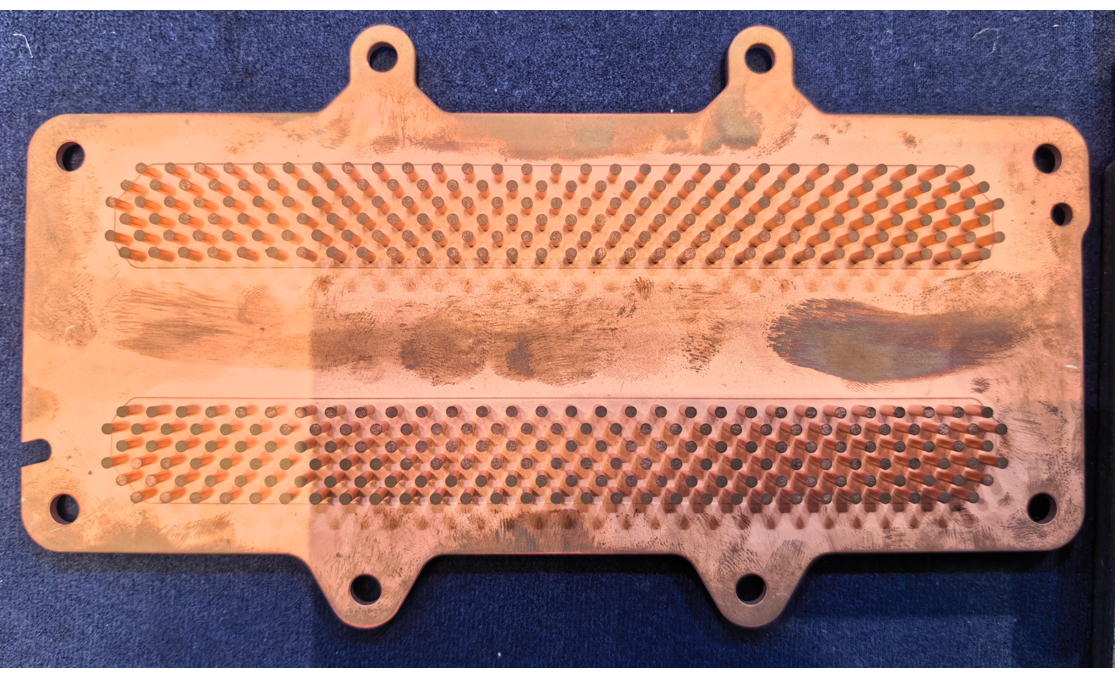
图:Pin-Fin 铜针翅液冷基板,IGBT/SiC 功率模块直接液冷用,密集铜针柱极大扩展换热面积
对于均热板盖板、功率模块散热基板这类 "小件要大精度" 的产品,扬锻 YM、YKT 系列肘杆压力机是更优解:
- 机床刚性达到1/25000;
- 滑块导路采用自有专利技术,保证极佳的运动垂直度;
- 下死点精度达到01mm。
肘杆机构的力学特性是:接近下死点时力急剧放大、速度急剧降低,这恰好匹配均热板薄壳拉深和精密压印的工艺需求 —— 力大、稳、停得准。适配 800V 高功率场景下的铜合金散热组件成形同样游刃有余。
翅片与换热片:YKC/JL21 高速冲床,400 次 / 分钟的 "老本行"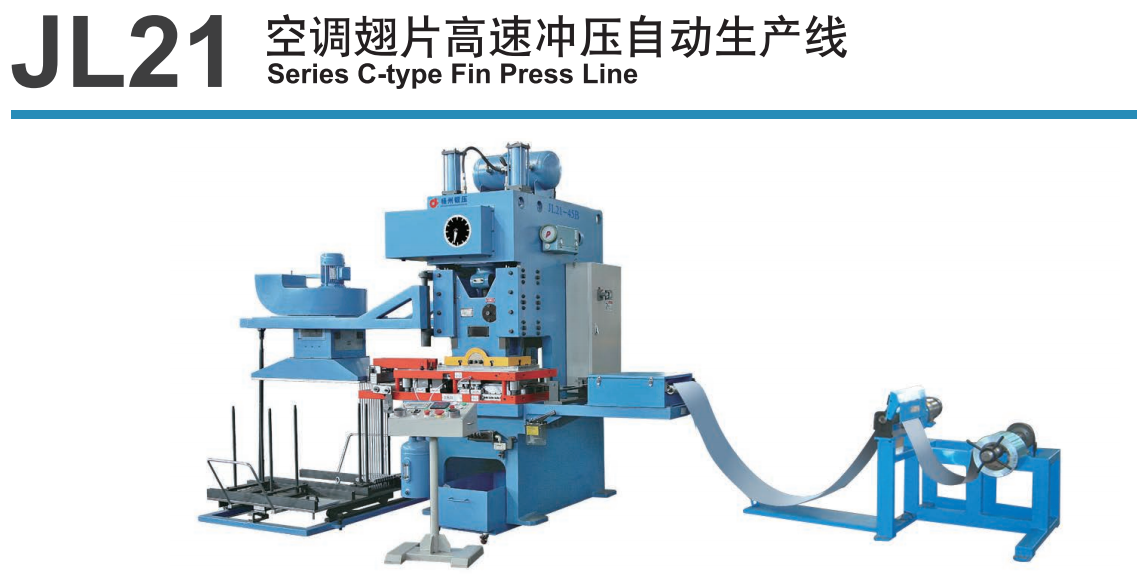
散热翅片冲压,扬锻从 1993 年就开始做,是真正的 "老本行"。客户覆盖大金、松下、日立、LG、开利、格力、美的、TCL、志高、格兰仕、盾安、海尔、奥克斯、海信、创维等国内外主流空调品牌。
扬锻翅片高速冲有两大系列:
JL21 系列(开式 C 型):公称力 450~800KN,行程次数 150~250 次 / 分钟,由开卷机、过油箱、开式高速精密压力机、真空吸盘、集料装置组成,PLC 电气集中控制,预置切片计数、片数计数及单、双跳功能。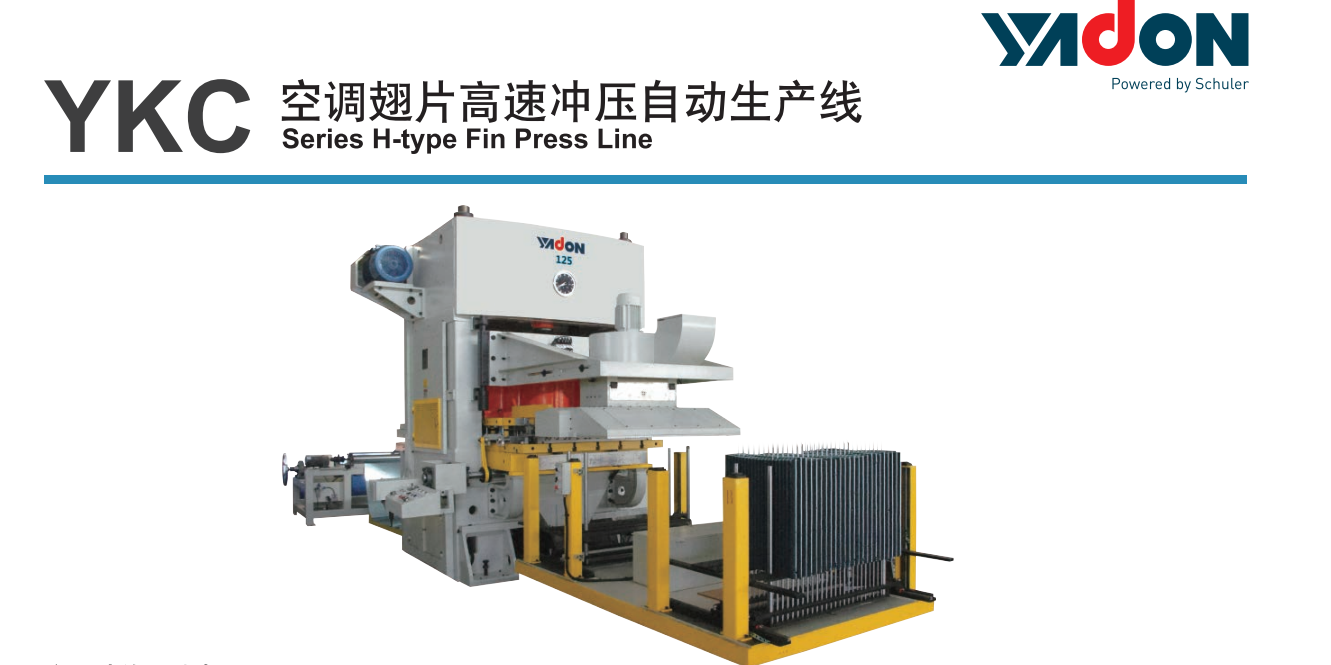
YKC 系列(闭式 H 型):公称力 18.5~200KN,行程次数最高达 400 次 / 分钟。主机调速及真空吸盘采用变频控制,滑块液压提升功能方便模具调试;液压过载保护、无油报警、无料检测等薄保功能齐全;配备液压快速换模装置,换模更快捷;稀油循环润滑系统带油路报警,确保机床连续运行;可选配人机界面 + PLC 电气控制系统,实现可靠的自动化冲压。
针对板式换热片、超薄均热片等多类型散热部件,扬锻多款高速、肘杆、伺服压力机可实现一机多模生产,效率直接翻倍。
三、锻造方案:冲压做不了的,我们锻出来
散热零部件不只有薄板冲压。多通路阀板、服务器水冷板座体、涡旋盘、散热鳍片基座…… 这些形状复杂、要求金属流线连续的零件,必须靠锻造。
热模锻:4000~63000KN 全吨位覆盖
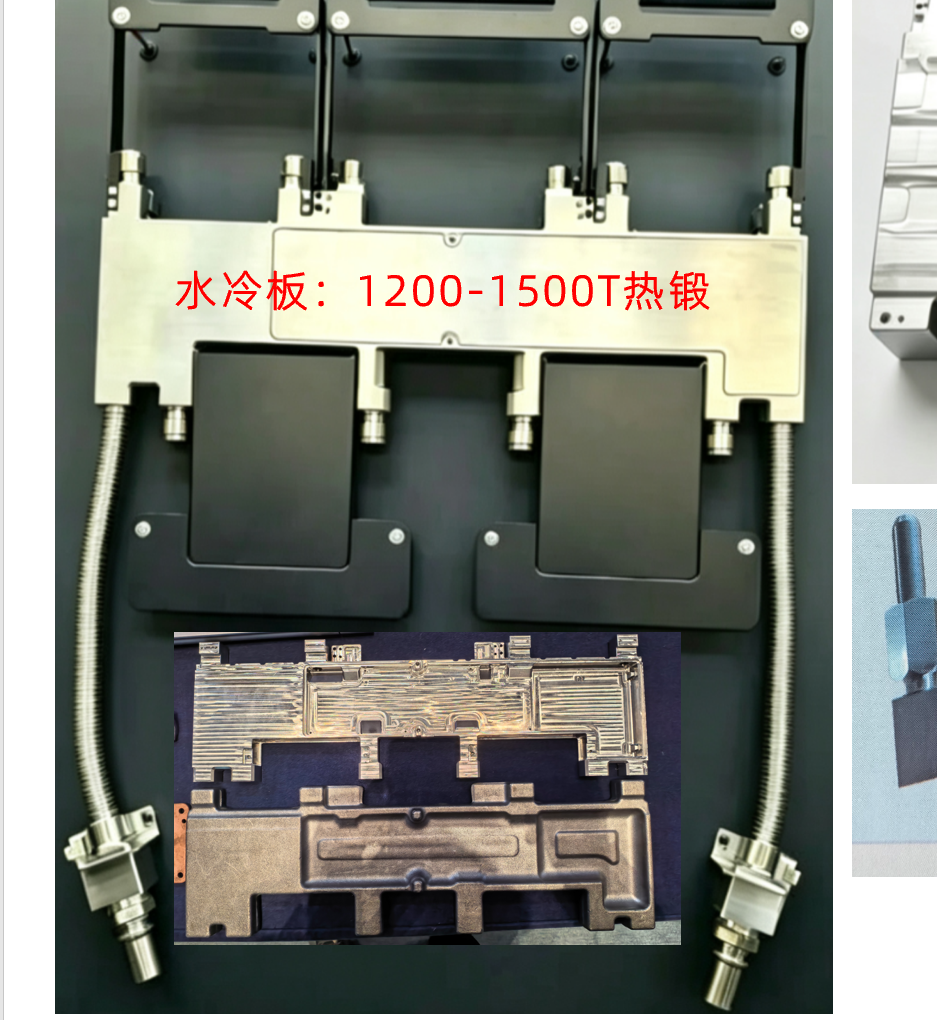
图:服务器 / 汽车水冷板热锻件,1200~1500 吨级热模锻一次成形带流道座体
扬锻热模锻产品线包括:
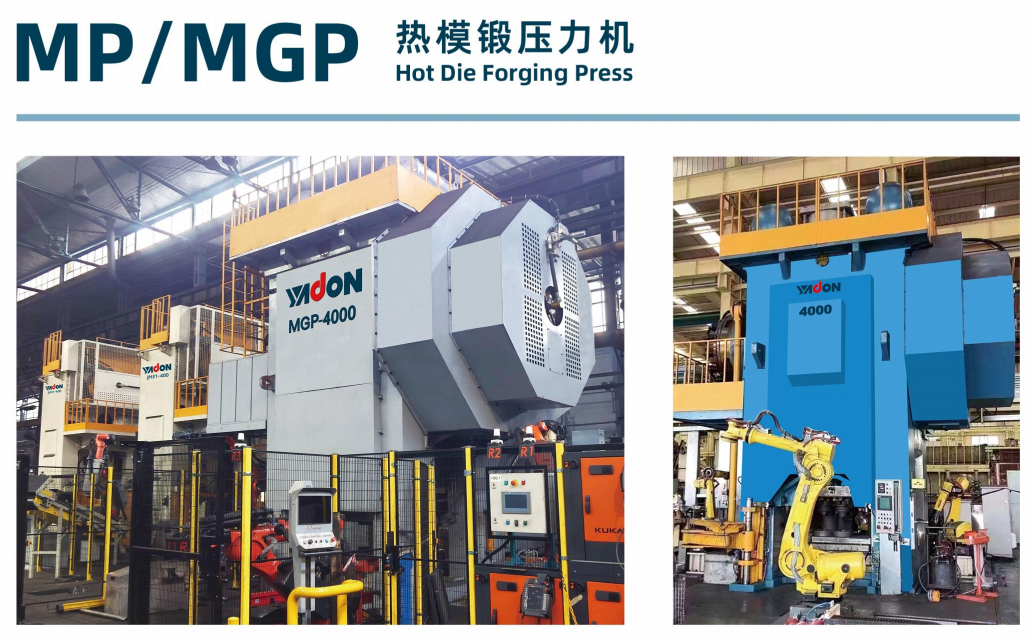
- MP/MGP 系列温热锻压力机(4000~63000KN),覆盖中小件到大型结构件;
- 舒勒伺服直驱电动螺旋压力机,能量精确可控,打击力和打击能量数字设定,适合精密锻造;
- 意大利FARINA 无连杆直接驱动结构热模锻压力机,结构简洁、抗偏载能力强、维护成本低。
典型应用如服务器水冷板,采用 1200~1500 吨级热锻一次成形出带流道的座体,再经机加工和钎焊组装,相比铸造件致密度更高、导热性能更好、耐压能力更强。新能源汽车多通路阀板、空调涡旋盘、散热鳍片基座同样适用。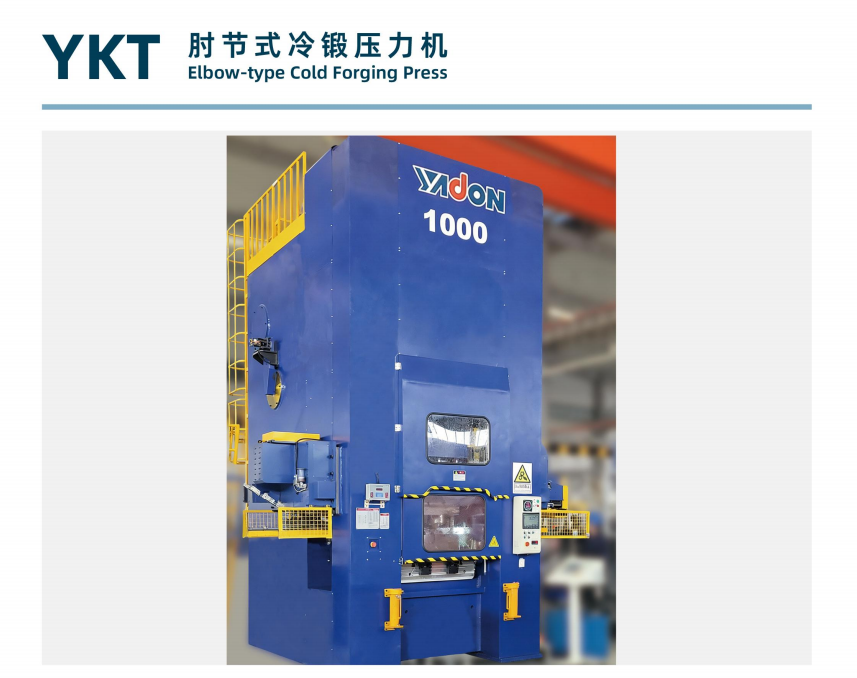
冷锻:YKT 肘杆式精密冷锻,4000~12500KN
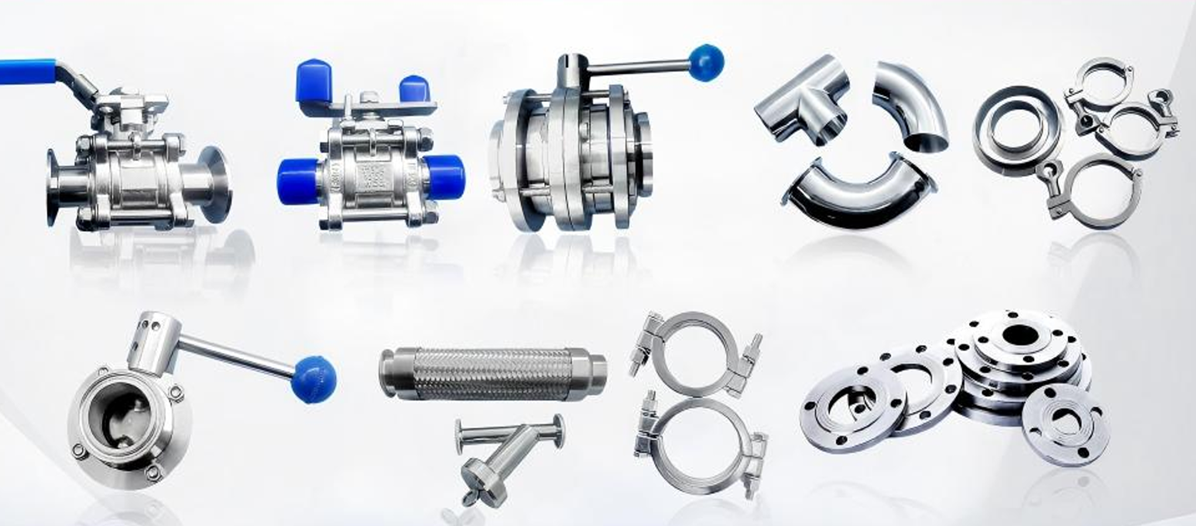
图:卫生级阀门、三通、法兰盘等精密锻造件,冷锻工艺表面质量好、尺寸精度高
对于尺寸精度要求更高、希望减少后续机加工的零件,扬锻 YKT 肘杆式精密冷锻压力机(4000~12500KN)提供了低碳环保的冷锻方案 —— 无需加热,材料利用率高,表面质量好,尺寸精度可达 IT7 级以上,适合阀体、法兰、接头类散热系统结构件。
四、800V 高压时代:铜合金散热组件的精密成形
随着新能源车 800V 高压平台普及,电驱逆变器功率密度飙升,IGBT/SiC 功率模块的散热从 "间接冷却" 走向 "直接液冷"。铜针翅(Pin-Fin)基板成为核心部件 —— 紫铜底板上密布阵列铜针柱,冷却液直接冲刷针柱带走热量,换热面积较平板提升数倍,热阻降低约 30%。
这类零件的冲压 / 锻压成形要求:
- 基材紫铜导热系数≈400W/mK,塑性好但粘模,需要设备压力精准可控;
- 针柱阵列高度一致、垂直度好,否则冷却液流场不均;
- 外围法兰与安装孔平面度高,确保密封可靠。
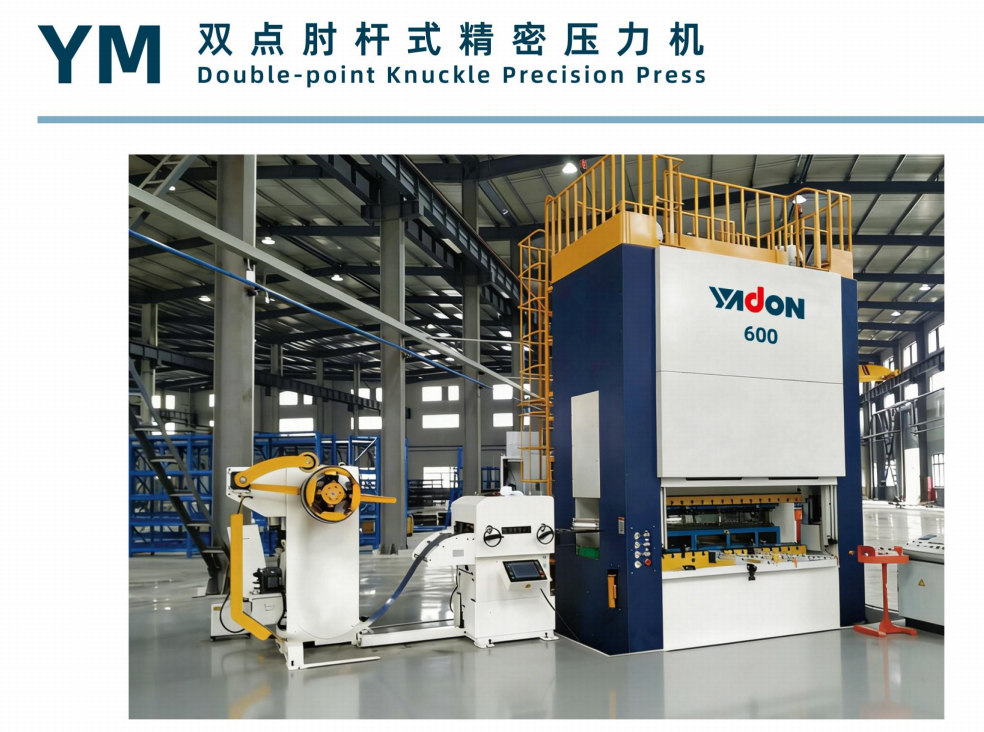 扬锻 YM/YKT 肘杆压力机以 1/25000 的刚性和 0.01mm 下死点精度,恰好满足铜合金散热组件的精密成形需求;热模锻线则可一体锻出带针柱雏形的基板坯料,再经精密校形。
五、芯片级散热:微通道冷板与散热片
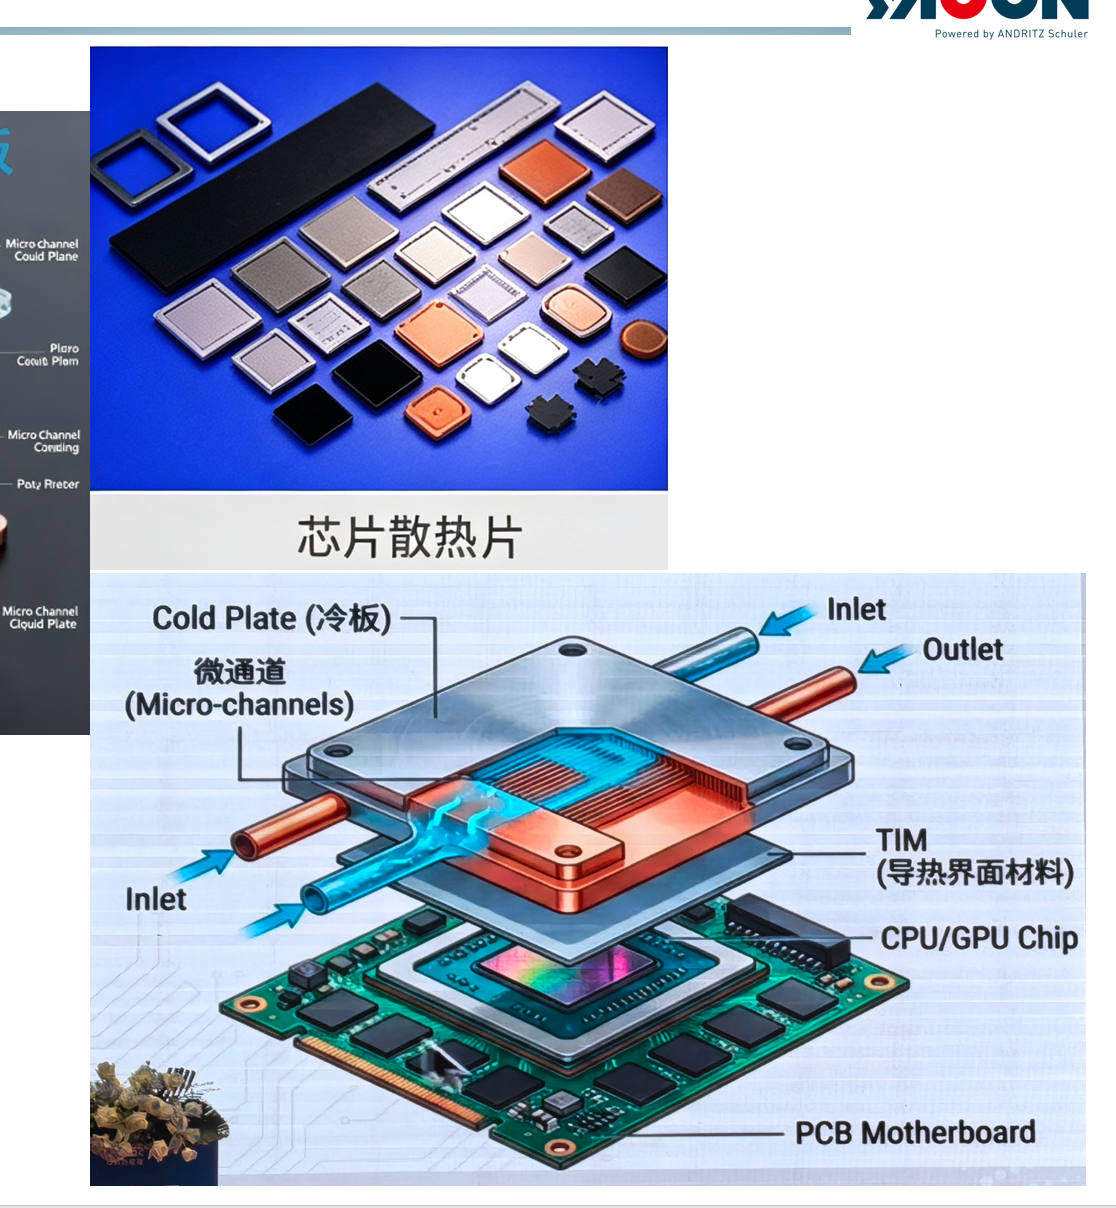
图:各类芯片散热片(上)及微通道冷板(Micro-Channel Cold Plate)结构爆炸图(下)
AI 服务器 GPU/CPU 功耗已突破 3000W,单机柜功率直奔 200kW+,传统风冷彻底失效,微通道液冷板(MLCP)成为标配。微米级流道的盖板、底板、散热片均需精密冲压成形,平面度和流道一致性直接影响散热效率。扬锻中小型高速精密压力机和肘杆压力机组合,可覆盖从芯片散热片到微通道冷板盖板的全系列精密冲压。
六、技术底牌:舒勒的力,扬锻的手
很多客户问:同样是压力机,扬锻的底气在哪里?
第一,血统。 扬锻是安德里茨舒勒中国子公司,成形装备技术和工艺直接承袭舒勒 —— 这家全球成形机床领域的标杆企业。六连杆驱动主传动(实现 "快速下降 — 匀速冲压成形 — 快速回程" 的深拉深理想曲线)、伺服闭环控制、过冲抑制与振动补偿,这些舒勒的核心技术,已经深度融入扬锻的产品基因。
第二,积淀。 近七十年专注重力成形,从开式到闭式、从单点到四点、从机械压力机到伺服、从冲压到锻造,扬锻搭建了覆盖全工序、全吨位的完整产品矩阵。我们不是在 "做一台机器",而是在 "搭一条产线"。
第三,认证。 国家级高新技术企业、国家级专精特新 "小巨人"、承担国家科技重大专项 4 项、2025 年获江苏省科学技术奖。2500 吨级多工位生产线生产节拍低至 2.4 秒,达到国际先进水平。
第四,服务。 产品服务于汽车、家电、电机、精密电子、轨道交通、航空航天等行业,并提供大修、再制造等全生命周期服务。设备交到客户手里不是终点,而是合作的开始。
结语:当液冷板按 "万件级" 出货
散热行业正在经历冲压、冷锻、热成型复合工艺的全面升级。大尺寸薄壁铝件深冲、超薄铜钢片高速精密成形、复杂阀板净成形锻造 —— 每一个痛点,都是装备企业的机会。
当液冷板开始按 "万件级" 的节奏出货,决定成本的不再是单件工艺,而是成形装备的吨位、节拍与精度保持性。
扬锻把舒勒的力,压在了散热批量制造的起点上。
扬锻 YADON・Powered by Schuler 伺服压力机・多连杆压力机・肘杆压力机・高速冲床・热模锻・冷锻・全自动冲压线 国家级高新技术企业・国家级专精特新 "小巨人"・江苏省科学技术奖
相关新闻

October 26, 2016
The Most Successful Engineering Contractor
Nov 10, 2026
7. YT4E/YT4L闭式四点多工位压力机:四点多连杆超大型八面导轨,汽车大型覆盖件多工位冲压标杆
Nov 10, 2026
6. YT2E/YT2L闭式双点多工位压力机:偏心齿轮多连杆八面导轨,汽车冲压件多工位自动化首选
Nov 10, 2026
5. YPM闭式双点连续模压力机:偏心齿轮大行程八面导轨,重负荷级进模高速冲压利器
Nov 10, 2026
4. YP4E闭式四点连续模压力机:四点偏心齿轮超宽台面,大型级进模高速冲压首选
Nov 10, 2026
3. YP2E闭式双点连续模压力机:偏心齿轮八面导轨,高速级进模自动化冲压优选
Nov 06, 2026
2. YS4L闭式四点多连杆压力机:大行程深拉伸八面导轨,汽车覆盖件大型冲压线核心装备联系方式
Product Information
Quantity
Unit
Piece
Support order samples, customization, wholesale direct, and complete payment. If the product you look for does not have corresponding customized content, pls fill out the form below to contact us, and we will reply ASAP.
关于防范假冒“扬州锻压”机床产品的严正声明
近期,我公司发现市场上存在不法商家仿冒、假冒我司“ ”“
 ”品牌机床进行销售的行为(含二手机床交易市场)。这些假冒产品不仅在质量上无法与我司正规产品相提并论,更可能因技术缺陷和安全隐患给用户的生产作业带来极大风险,严重损害了客户的合法权益及我司的品牌形象